Nature Steel Group Co., Ltd.Nerūdijančio plieno ritės, pasižyminčios išskirtiniu atsparumu korozijai, stabiliomis mechaninėmis savybėmis ir smulkia paviršiaus tekstūra, plačiai naudojamos architektūrinėje dekoracijoje, automobilių gamyboje, buitinės technikos gamyboje, chemijos įrangoje, tiksliojoje techninėje įrangoje ir kitose srityse, kurios yra pagrindinės pagrindinės medžiagos šiuolaikinėje pramonėje ir apdailos sektoriuje.
Nepaisant to, daugelis pirkėjų dėmesį skiria tik medžiagos rūšiai ir kainai, neatsižvelgdami į du esminius veiksnius: gamybos procesai lemia produkto kokybę, o sandėliavimo ir priežiūros – tarnavimo laiką. Įvairūs valcavimo ir apdailos procesai tiesiogiai veikia nerūdijančio plieno ritinių tikslumą, kietumą ir atsparumą rūdims; standartizuota sandėliavimo, transportavimo ir priežiūros praktika gali veiksmingai užkirsti kelią medžiagos deformacijai, rūdijimui ir paviršiaus įbrėžimams.
Apjungiant praktinę pramonės patirtį, šiame straipsnyje išsamiai analizuojami visi nerūdijančio plieno ritinių gamybos procesai ir populiarinamos profesionalios saugojimo, transportavimo ir priežiūros specifikacijos bei pramonės rinkos tendencijos, padedančios klientams tiksliai kontroliuoti gaminių kokybę ir paslaugų ciklus.
Nerūdijančio plieno ritinių gamybos srautas yra griežtas ir sudėtingas. Nuo žaliavos lydymo iki gatavo produkto pristatymo kiekviena procedūra yra labai svarbi gatavo produkto kokybei. Pagrindinės gamybos procedūros apima aštuonias grandis: žaliavų lydymą ir nepertraukiamą liejimą, karšto valcavimo formavimą, šalto valcavimo apdailą, apdorojimą atkaitinimu, ėsdinimo valymą, paviršiaus apdailą, pjaustymą pagal užsakymą, kokybės tikrinimą ir pakavimą. Aukštos kokybės nerūdijančio plieno ritės gali būti pagamintos tik taikant daugiapakopę kokybės kontrolę.
Pirmasis gamybos etapas yra žaliavų lydymas. Gamyklos sumaišo nerūdijančio plieno laužą, chromą, nikelį, manganą ir kitas lydinių žaliavas tiksliomis proporcijomis. Pradinis lydymas baigiamas elektros lanko krosnyse, po to gryninimas naudojant AOD (argono ir deguonies dekarbonizacijos) rafinavimo krosnis ir VOD (vakuuminio deguonies dekarbonizavimo) rafinavimo krosnis. Ši procedūra tiksliai kontroliuoja plieno anglies kiekį, priemaišų kiekį ir lydinių santykius, išskiriant tokias medžiagas kaip 201, 304, 316 ir 430 šaltinyje ir garantuojant pagrindinį nerūdijančio plieno atsparumą rūdims ir struktūrinį stabilumą. Išgrynintas išlydytas plienas pilamas į vienodas, storas nerūdijančio plieno plokštes naudojant nepertraukiamo liejimo įrangą, tiekiant kvalifikuotus ruošinius tolesniam valcavimui.
Suformuotos nerūdijančio plieno plokštės siunčiamos į aukštos temperatūros kaitinimo krosnis ir kaitinamos virš 1100 °C, kad suminkštėtų, kad pagerintų plieno plastiškumą. Tada jie pakartotinai valcuojami kelių stovų karšto valcavimo staklynuose, kad storos plokštės suvyniotos į standartines karšto valcavimo nerūdijančio plieno ritinius. Karštai valcuoti gatavi gaminiai dažniausiai yra 2,0–14,0 mm storio, pasižymi dideliu bendru stiprumu ir gera laikomoji galia. Vienintelis jų trūkumas – grubus paviršius, padengtas oksido apnašomis. Tokie gaminiai gali būti tiesiogiai naudojami tvirtoms plieno konstrukcijoms, cheminių medžiagų laikymo talpykloms ir kitiems pramoniniams scenarijams, taip pat gali būti naudojamos kaip pagrindinės šalto valcavimo nerūdijančio plieno ritinių žaliavos.
Šaltasis valcavimas yra pagrindinis aukštos kokybės nerūdijančio plieno ritinių gamybos procesas. Kaip žaliavas naudojant marinuotus karšto valcavimo ritinius, valcavimas vyksta tik aplinkos temperatūroje, nekaitinant aukštoje temperatūroje. Atliekant kelis valcavimo veiksmus didelio tikslumo šalto valcavimo staklynuose plienas apdorojamas į itin plonus 0,1–3,0 mm storio matuoklius, todėl pagaminamos vienodo storio, gero plokštumo ir tikslios matmenų leistinos ritės.
Nerūdijančio plieno ritės, apdorotos šalto valcavimo būdu, pasižymi lygiais, plonais paviršiais, kurių kietumas ir atsparumas tempimui yra žymiai geresnis, tinka virtuvės vonios gaminiams, elektroniniams komponentams, tiksliajai įrangai, dekoratyvinėms plokštėms ir kitoms aukščiausios klasės reikmėms. Tačiau šaltas valcavimas sukuria vidinį plieno įtempimą, sumažindamas plastiškumą ir sukietėdamas medžiagą. Norint optimizuoti medžiagos veikimą, reikalingas tolesnis atkaitinimas.
Atkaitinimas yra nepakeičiama pagrindinė procedūra nerūdijančio plieno ritinių gamyboje, daugiausia naudojama siekiant pašalinti vidinį įtempį, susidarantį šalto valcavimo metu. Šaltai valcuoto plieno ritės tiekiamos į tam skirtas atkaitinimo krosnis, kaitinamos pastovioje temperatūroje ir lėtai vėsinamos inertinėje apsauginėje atmosferoje. Tai veiksmingai atkuria plieno lankstumą ir kietumą bei išvengia įtrūkimų ir deformacijų vėlesnių lenkimo, štampavimo ir pjovimo operacijų metu.
Two mainstream types are conventional annealing and bright annealing. Ryškus atkaitinimas suteikia vienodai šviesius sidabrinius paviršius ant nerūdijančio plieno ritinių be oksidacijos ir pajuodavimo, todėl tai yra būtinas procesas aukštos kokybės dekoratyviniam plienui.
Po valcavimo ir atkaitinimo aukštoje temperatūroje ant plieno paviršių susidaro juodojo oksido apnašos, alyvos dėmės ir teršalai, kurie labai pablogina išvaizdą ir atsparumą rūdims. Beicavimo procedūros metu profesionaliai sumaišytas mišrus rūgšties tirpalas kruopščiai pašalina oksidų sluoksnius ir teršalus nuo ritės paviršių, atskleidžia švarų, vienodą nerūdijančio plieno metalinį pagrindą ir žymiai pagerina medžiagos atsparumą korozijai bei vėlesnio paviršiaus apdorojimo rezultatus.
Atsižvelgiant į klientų naudojimo reikalavimus, pusgaminiai po atkaitinimo ir ėsdinimo yra apdorojami pagal užsakymą, kad būtų pagamintos įvairios tekstūros ir ryškumo gatavas prekes įvairiems naudojimo scenarijams. Pagrindinės gatavų gaminių rūšys rinkoje yra: bendroji pramoninė NO.1 karšto valcavimo matinė apdaila, ekonomiška 2B šalto valcavimo smulki apdaila, blizgus veidrodinis BA šviesus apdaila ir dekoravimui būdinga NO.4 / HL šepečiu padengta apdaila, pagaminta šlifuojant, poliruojant, traukiant vielą ir kita įranga.
Originalios gamyklinės nerūdijančio plieno ritės yra plataus pločio pagrindinės ritės, kurias reikia išpjauti pagal užsakymo specifikacijas. Itin tiksli pjaustymo įranga nupjauna ritinius iki kliento nurodyto pločio, kartu užbaigdama briaunų apipjaustymą ir šlifavimo šlifavimą, kad būtų pašalintos aštrios briaunos ir įbrėžimų defektai. Tai apsaugo nuo įrangos subraižymo ir lakštų įtrūkimų tolesnio apdorojimo metu; kai kurie aukščiausios klasės gaminiai papildomai apvalinami.
Prieš išleidžiant gatavus gaminius, atliekama visapusiška kokybės patikra, apimanti leistinus matmenų nuokrypius, paviršiaus defektus, mechanines savybes, atsparumą korozijai, medžiagų sudėtį ir kitus rodiklius, griežtai tikrinant, kad būtų atrinkti kvalifikuoti gaminiai. Tinkamos nerūdijančio plieno ritės yra daugiasluoksnės apsaugotos drėgmei atspariu popieriumi, apsauginiais geležies lakštais ir plienine juostele, kad būtų išvengta įbrėžimų, drėgmės patekimo ir rūdžių transportavimo ir sandėliavimo metu.
Nerūdijančio plieno ritinių veikimas nėra pastovus. Netinkamos laikymo sąlygos lengvai sukelia rūdijimą, deformaciją ir paviršiaus užteršimą, o tai turi tiesioginės įtakos aptarnavimo našumui. Norint pratęsti tarnavimo laiką, reikia laikytis standartizuotų laikymo praktikų.
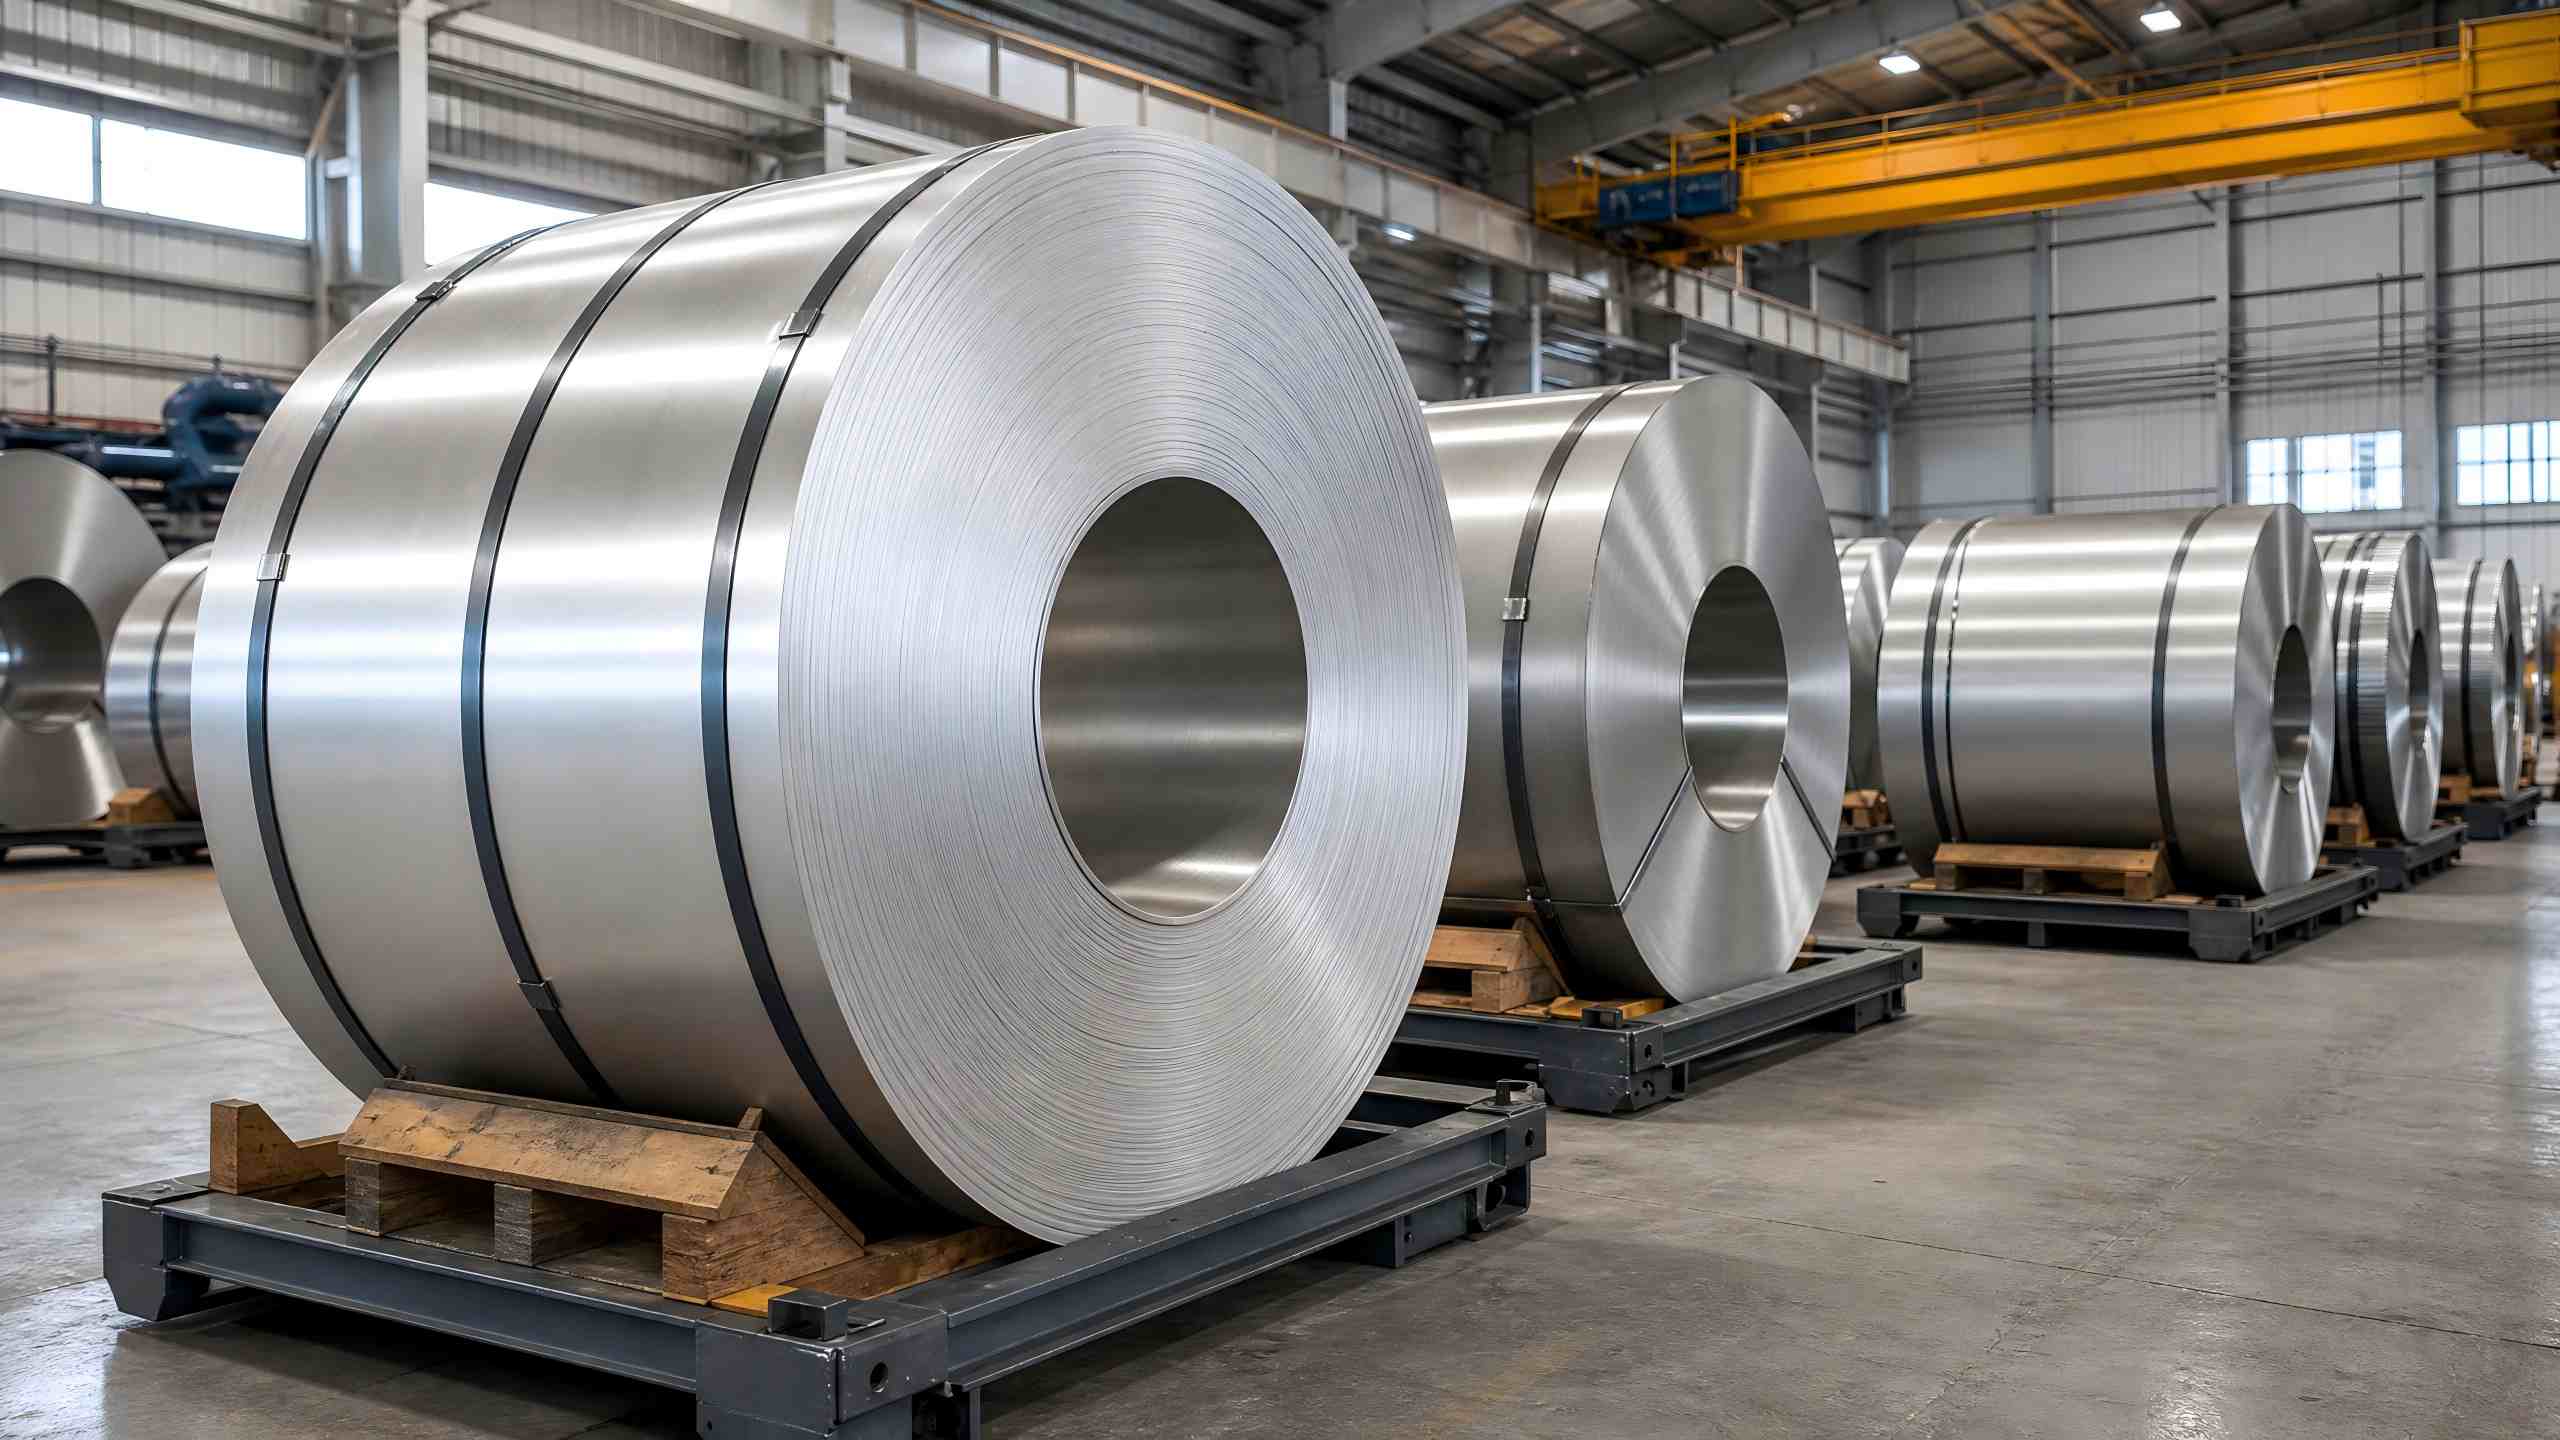
Nerūdijančio plieno ritinius pageidautina laikyti sausuose, vėdinamuose, švariuose vidaus sandėliuose, atokiau nuo lietaus, drėgnos drėgmės, rūgščių, šarmų ir korozinių dujų – tai yra ritės kokybės užtikrinimo pagrindas. Ilgą laiką veikiant drėgnoje uždaroje aplinkoje ant nerūdijančio plieno lengvai susidaro oksidacijos dėmės ir paviršiaus rūdys, pažeidžiamas pradinis rūdims atsparus sluoksnis.
Jei laikinas sandėliavimas lauke neišvengiamas dėl projekto grafiko apribojimų, plieniniai ritiniai turi būti visiškai ir sandariai apvynioti tvirtu vandeniui atspariu brezentu, kad būtų galima sandariai apdoroti drėgmei, kad lietaus vanduo, dulkės ir teršalai nesiliestų su paviršiais. Laikymo lauke trukmė turi būti trumpa.
Griežti standartai reglamentuoja nerūdijančio plieno ritinių krovimą; draudžiami atsitiktiniai krūveliai ir suspaudimas. Mediniai arba guminiai tarpikliai turi atskirti kiekvieną ritę sandėliavimo metu, kad būtų išvengta tiesioginės plieno ir plieno trinties ir veiksmingai išvengta paviršiaus įbrėžimų ir suspaudimo įlenkimų. Ritės dedamos horizontaliai; Draudžiama pakreipti ir stovėti vertikaliai, kad būtų išvengta ritės deformacijos ir laisvų ritinių, atsirandančių dėl ilgalaikio gravitacinio suspaudimo, kuris pablogintų matmenų tikslumą.
Nerūdijančio plieno ritės, kurių paviršiai yra labai tikslūs ir jautrūs pažeidimams, reikalauja tvirtos apsaugos transportuojant, pakraunant ir iškraunant. Tvarkant reikia naudoti specialią kėlimo įrangą ir apsauginius įrankius. Plieniniai vieliniai lynai neturi tiesiogiai liestis su ritės paviršiais, kad būtų išvengta susidūrimų ir trinties, galinčio pažeisti paviršių, įtrūkti kampų ir įbrėžti paviršių. Atliekant visas operacijas reikia švelniai pakelti ir padėti; mesti ir vilkti draudžiama, kad būtų išsaugotas ritės vientisumas.
Ilgai laikomų nerūdijančio plieno ritinių atveju turi būti atliekami periodiniai patikrinimai, siekiant laiku nustatyti rūdijimą, užterštumą, deformaciją ir kitas problemas. Nedideles dulkes ir dėmes ant paviršių nuvalykite minkšta šluoste ir neutralia plovimo priemone. Griežtai draudžiami valikliai, kurių sudėtyje yra chloro, taip pat stiprių rūgščių ir stiprių šarminių valiklių; Tokie valikliai pažeidžia nerūdijančio plieno pasyvavimo sluoksnį, smarkiai sumažindami atsparumą korozijai ir vėliau sukeldami didelį rūdymą.
Dėl atsparumo korozijai pranašumų, didelio stiprumo, lengvo apdirbamumo ir patrauklios išvaizdos, nerūdijančio plieno ritės pritaikomos itin plačiai, daugiausia apimančios architektūrinę apdailą, automobilių gamybą, buitinius prietaisus, cheminę įrangą, tikslią techninę įrangą, virtuvės vonių gamybą, liftų dekoravimą ir daugelį kitų pramonės šakų. Jie yra būtinos medžiagos pramoninei gamybai ir namų tobulinimo projektams.
Nuolatinis tolesnio apdorojimo technologijų atnaujinimas skatina didėjančius nerūdijančio plieno ritinių rinkos kokybės reikalavimus. Itin plonų, didelio tikslumo, didelio stiprumo nerūdijančio plieno ritinių paklausa kasmet didėja. Tuo tarpu, vadovaujantis aplinkos apsaugos politika, ekologiški, mažai energijos suvartojantys nerūdijančio plieno gamybos procesai tapo įprastais. Aplinkai nekenksmingos nerūdijančio plieno ritės ir aukštos kokybės specialaus lydinio nerūdijančio plieno ritės bus pagrindinės ateities pramonės plėtros tendencijos su daug žadančių rinkos perspektyvų.
Aukščiausią nerūdijančio plieno ritinių kokybę lemia standartizuoti gamybos procesai ir mokslinės saugojimo ir priežiūros schemos. Kiekviena procedūra – lydymas, karštasis valcavimas, šaltasis valcavimas, atkaitinimas – marinavimas, apdaila, pjaustymas iki išsiuntimo – lemia esmines medžiagos savybes. Standartizuotas sandėliavimas, transportavimas ir įprastinė priežiūra yra labai svarbūs norint pailginti tarnavimo laiką ir stabilizuoti eksploatacines savybes.
„Nature Steel Group“ nuolat vykdo griežtą kokybės kontrolę naudodama standartizuotus procesus ir užtikrina pristatymą profesionaliai valdydama sandėlius, padėdamas klientams maksimaliai padidinti medžiagų našumą, sumažinti nuostolius ir sumažinti išlaidas, kad atitiktų įvairius aukščiausios klasės inžinerijos ir pramoninės gamybos reikalavimus.
Adresas:696, Binhai 12th RoadBinhai Industrial Park, Venžou ekonominės ir technologinės plėtros zona Venžou, Džedziango provincija, P.R.China
Autoriaus teisės © 2026 Nature Steel Group Co., Ltd. Visos teisės saugomos. Links| Sitemap| RSS| XML| Privatumo politika